
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

금속 코일 코팅 라인을 견적할 때 대부분의 구매자가 가장 먼저 비교하는 숫자는 라인 속도입니다. 또한 투자금 회수 여부를 가장 적게 결정하는 숫자이기도 합니다. 전체 스트립 폭에 걸쳐 플러스 또는 마이너스 2 마이크론 내에서 코팅 두께를 유지하는 분당 60미터 등급의 라인은 사용 가능한 코일을 더 많이 판매하고 스크랩을 덜 남기기 때문에 가장자리에서 8 마이크론을 표류하는 더 빠른 라인을 얻게 됩니다.
수익성은 기판 준비, 코팅 방법, 최고 금속 온도, 장력 제어 및 전환 시간 등의 사양에 따라 결정됩니다. 이 기사에서는 평판 금속 및 복합 기판용 코팅 장비를 구성하는 방법, 방법을 제품에 맞추는 방법, 고가의 레슨에서 안정적인 라인을 분리하는 점검 방법에 대해 설명합니다.
코팅 장비가 다루는 것
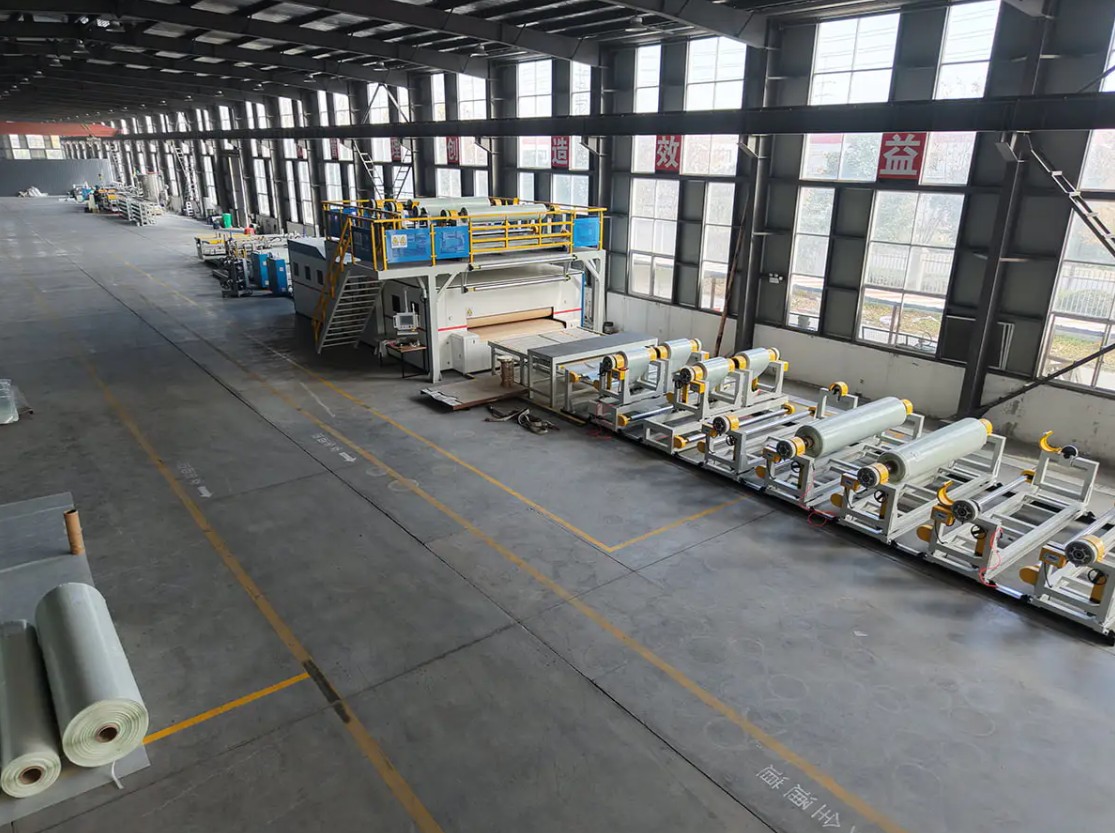
산업 금속 가공에서 코팅 장비는 움직이는 기판에 기능적 또는 장식적 층을 적용, 경화 또는 적층하는 기계를 의미합니다. 코일 및 패널 생산업체의 경우 해당 제품군에는 일반적으로 다음이 포함됩니다.
- 알루미늄 및 강철 코일에 프라이머, 탑코트, 백코트 또는 인쇄 패턴을 적용하는 롤러 코팅 및 인쇄 장치입니다.
- 단일 롤러 패스가 전달할 수 있는 것보다 더 무겁거나 더 균일한 빌드가 필요한 곳에 사용되는 스프레이 코팅 스테이션.
- 보호 또는 장식 필름을 폴리우레탄 접착제로 코일에 접착하는 PUR 및 필름 라미네이션 장치.
- 코팅 전에 기판을 탈지, 린스 및 부동태화하는 전처리 및 세척 라인.
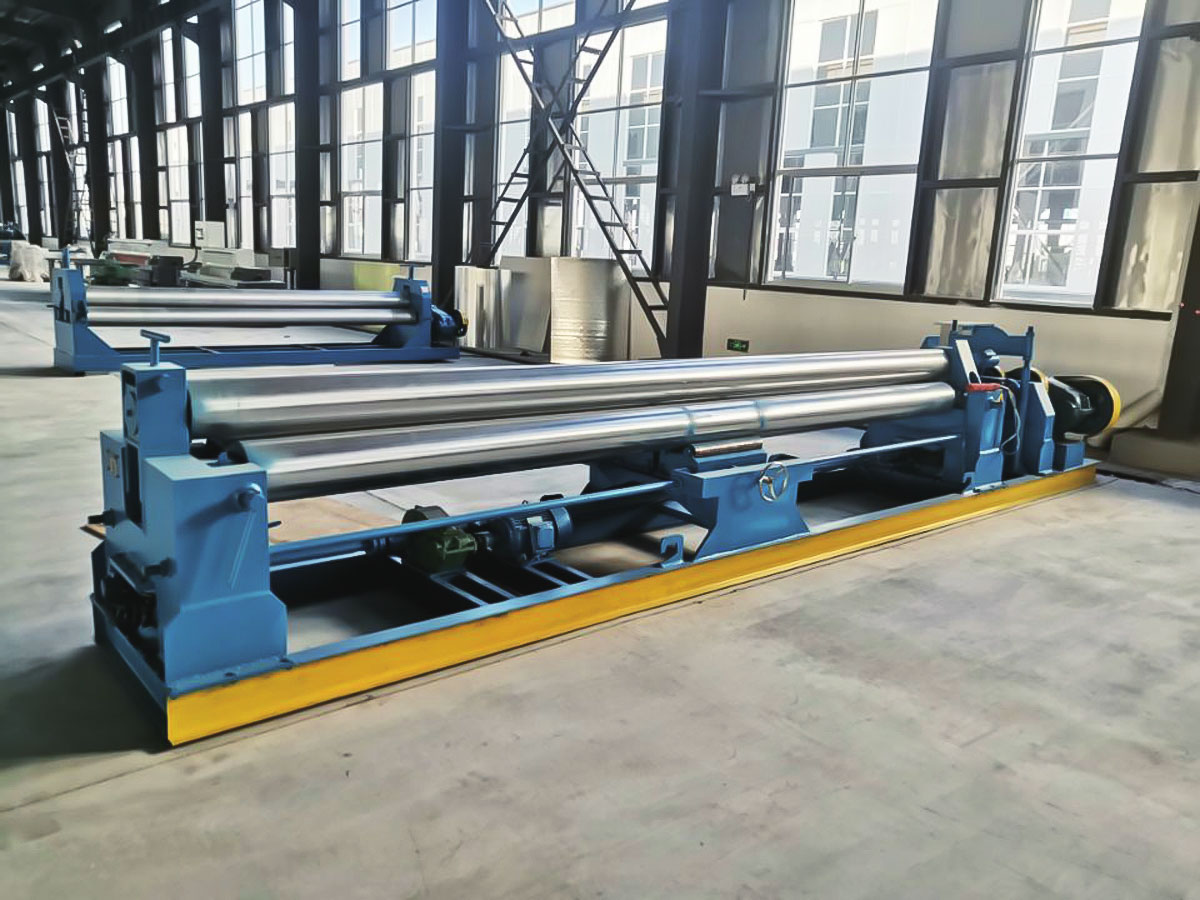
- 엠보싱 기계, 코일 리롤링 라인, 3개의 롤러 레벨링 기계 등 관련 마무리 장비.
제약 정제 코팅 팬 및 유동층 코팅기에도 동일한 문구가 사용됩니다. 이는 재료, 클린룸 요구 사항 및 검증 규칙이 다른 별도의 장비 제품군이며 여기에는 적용되는 내용이 없습니다.
제품에 맞는 코팅방식 매칭
대부분의 사양 논쟁은 롤러 코팅, 스프레이 코팅 또는 라미네이션이라는 한 가지 질문으로 귀결됩니다. 대답은 유지해야 하는 건조 필름 두께, 고객이 감사하는 외관 표준, 그리고 나중에 코일이 얼마나 구부러지거나 접히거나 펀칭되는지에 따라 달라집니다.
| 방법 | 일반적인 드라이 필름 | 다음에 가장 적합합니다. | 주요 제약 |
|---|---|---|---|
| 직접 롤러 코팅 | 5~20미크론 | 빠른 라인 속도의 프라이머 및 얇은 탑코트 | 필름 결함은 롤러 표면 결함을 직접적으로 따릅니다. |
| 리버스 롤러 코팅 | 10~25미크론 | 외관이 중요한 매끄러운 탑코트 | 엄격한 점도 및 닙 압력 제어가 필요함 |
| 스프레이 코팅 | 20~60미크론 | 더 무거운 빌드, 두 가지 구성 요소 시스템, 단기 실행 | 오버스프레이, 부스 추출 및 자재 손실 |
| 롤러와 스프레이 결합 | 변수 | 얇고 두꺼운 코팅을 모두 실행해야 하는 라인 | 더 높은 자본 비용과 더 긴 전환 시간 |
| PUR 및 필름 라미네이션 | 접착제 제곱미터당 3~12g | 보호필름, 장식필름, 접착층 | 수분 조절 및 닙 압력으로 거품 결정 |
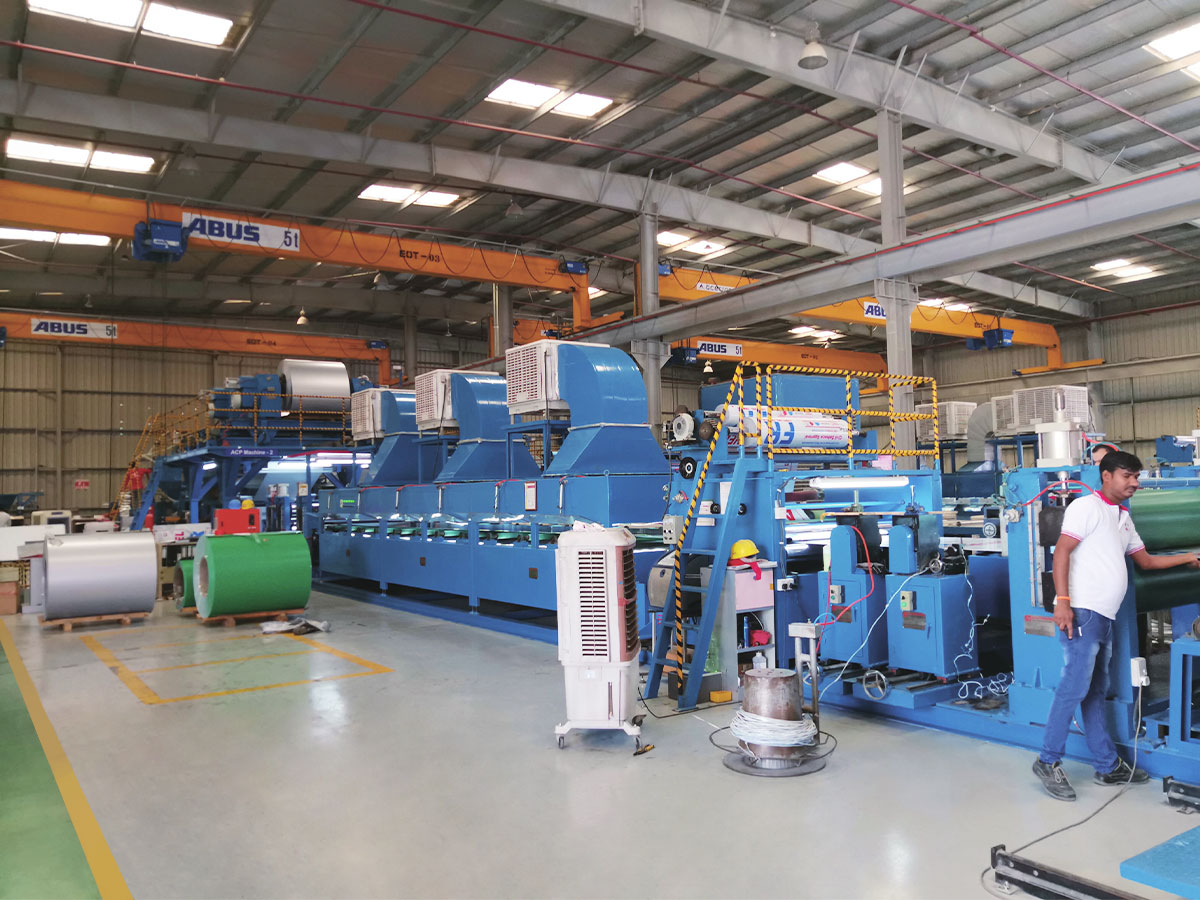
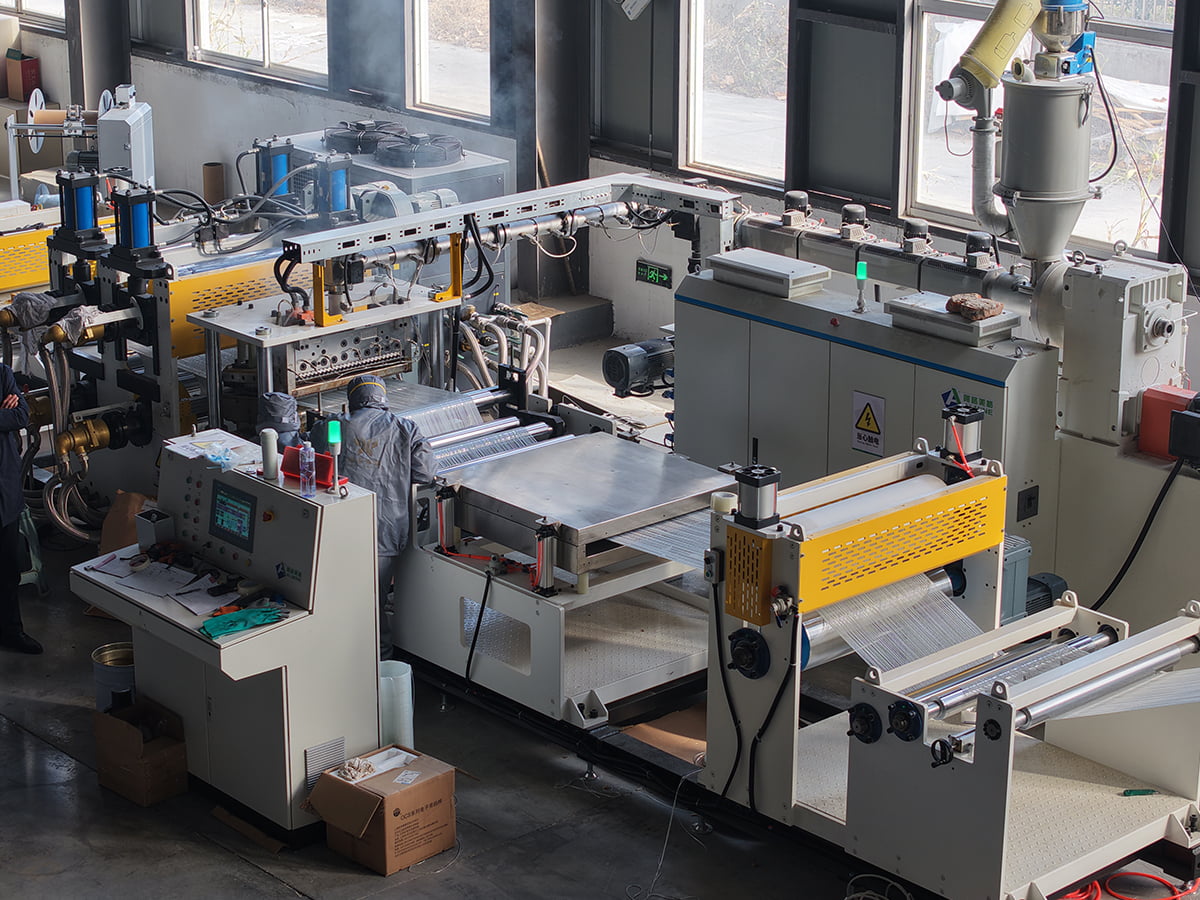
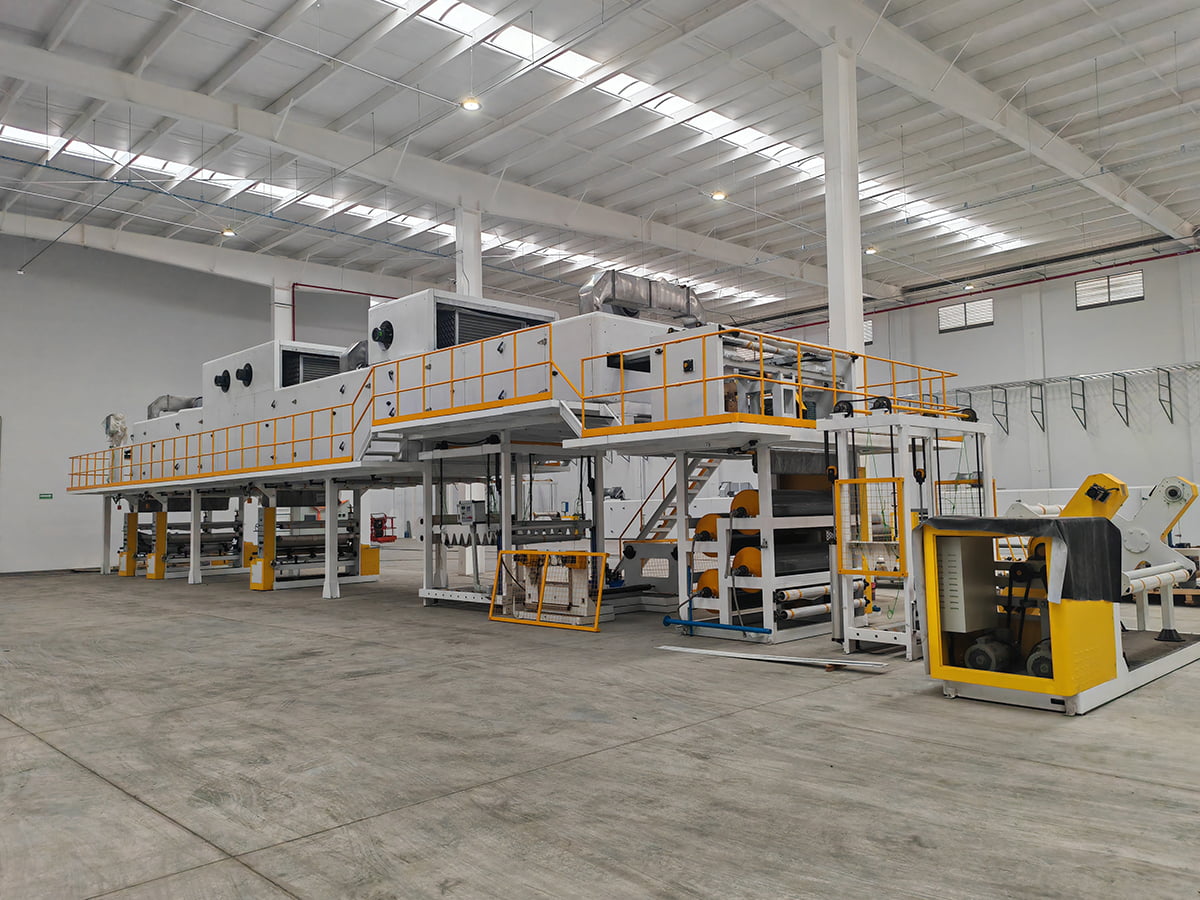
 컬러코팅라인 자동화되고 지능적인 공정을 통해 코팅 생산 라인은 다양한 분야에 미적으로 아름답고 내구성이 뛰어나며 기능적인 표면 코팅을 제공합니다. 제품보기 →
롤러 도포와 다중 구역 경화 오븐을 결합한 컬러 코팅 라인은 사전 코팅된 알루미늄 및 강철 코일을 위한 표준 장비입니다. 하나의 라인이 얇은 프라이머와 무거운 탑코트 작업을 모두 처리해야 하는 경우, 롤러와 스프레이 구성을 결합하면 전환 속도가 느려지고 유체를 더 조심스럽게 처리하는 대신 두 대의 기계가 필요하지 않습니다.
기판 준비 및 경화로 한계 설정
코팅 헤드에서 접착 실패가 시작되는 경우는 거의 없습니다. 이는 밀 오일, 산화물 또는 잔여 롤링 에멀젼이 세척 단계에서 살아남아 금속과 프라이머 사이에 위치하는 스트립 표면에서 시작됩니다. 전처리 세척 라인에는 알칼리성 탈지, 2단계 헹굼, 수지 시스템에 맞는 전환 또는 부동태화 단계, 그리고 갑자기 녹슬지 않고 스트립을 완전히 건조시키는 건조기가 포함되어야 합니다.
경화는 두 번째 천장입니다. 섭씨로 표시되는 오븐 설정점은 스트립이 도달하는 최고 금속 온도와 수지 활성화 임계값 이상으로 유지되는 시간보다 중요합니다. 경화가 진행되면 접착력이 약해지고 내용제성이 떨어집니다. 과도하게 경화하면 필름이 약해지기 때문에 좁은 굽힘 반경에서 균열이 발생합니다. 0.3mm 알루미늄 코일과 1.2mm 강철 코일은 동일한 라인 속도에서 동일한 온도에 도달하지 않으므로 기판 두께에 대한 최고 금속 온도 범위를 문의하세요.
투자 회수를 결정하는 사양 번호
가격을 비교하기 전에 작업을 정의하는 숫자를 수정하세요. 이러한 값은 문의 및 이후 계약에 속합니다.
- 가장 얇은 게이지를 포함하여 기판 너비와 두께 범위에서 라인은 주름 없이 이어져야 합니다.
- 폭 전체와 코일을 따른 코팅 두께 공차는 목표가 아닌 측정된 값으로 명시됩니다.
- 정격 두께에서의 라인 속도는 드라이브가 도달할 수 있는 최대 속도가 아닙니다.
- 각 오븐 구역의 최고 금속 온도 범위 및 체류 시간.
- 웹 장력 범위 및 이를 유지하는데 사용되는 제어 방법.
- 코일 중량, 내경 및 제품 간 전환 시간.
- 승인 테스트 방법, 샘플링 빈도 및 실패한 시험에 대한 비용을 지불하는 사람.
허용 오차와 수용 방법을 생략한 인용은 이를 기술한 인용과 비교할 수 없지만 종이에 표시된 총계는 비슷합니다.
복합 패널 공장에서 코팅이 적합한 곳
코팅 장비는 단독으로 사용되는 경우가 거의 없습니다. 알루미늄 복합패널 공장의 코팅 라인에서는 라미네이션 단계에서 접착 필름과 코어가 만나는 사전 코팅 코일을 생산합니다. 두 공정 모두 표면 에너지, 프라이머 화학 및 필름 두께가 일치해야 합니다. 그 이유는 자체적으로 테이프 테스트를 통과한 코팅이 내화 코어에 접착되고 외관 패널에 구부러지면 여전히 박리될 수 있기 때문입니다.
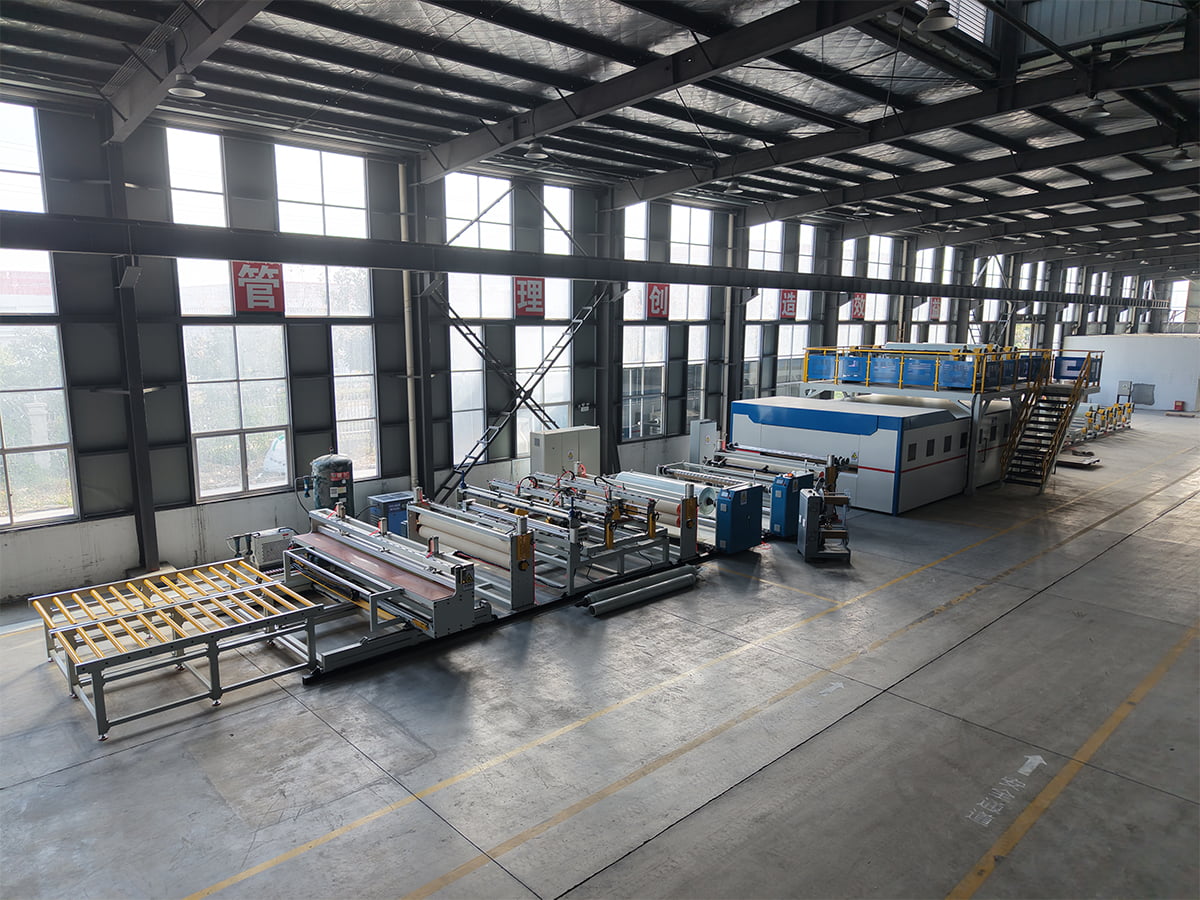
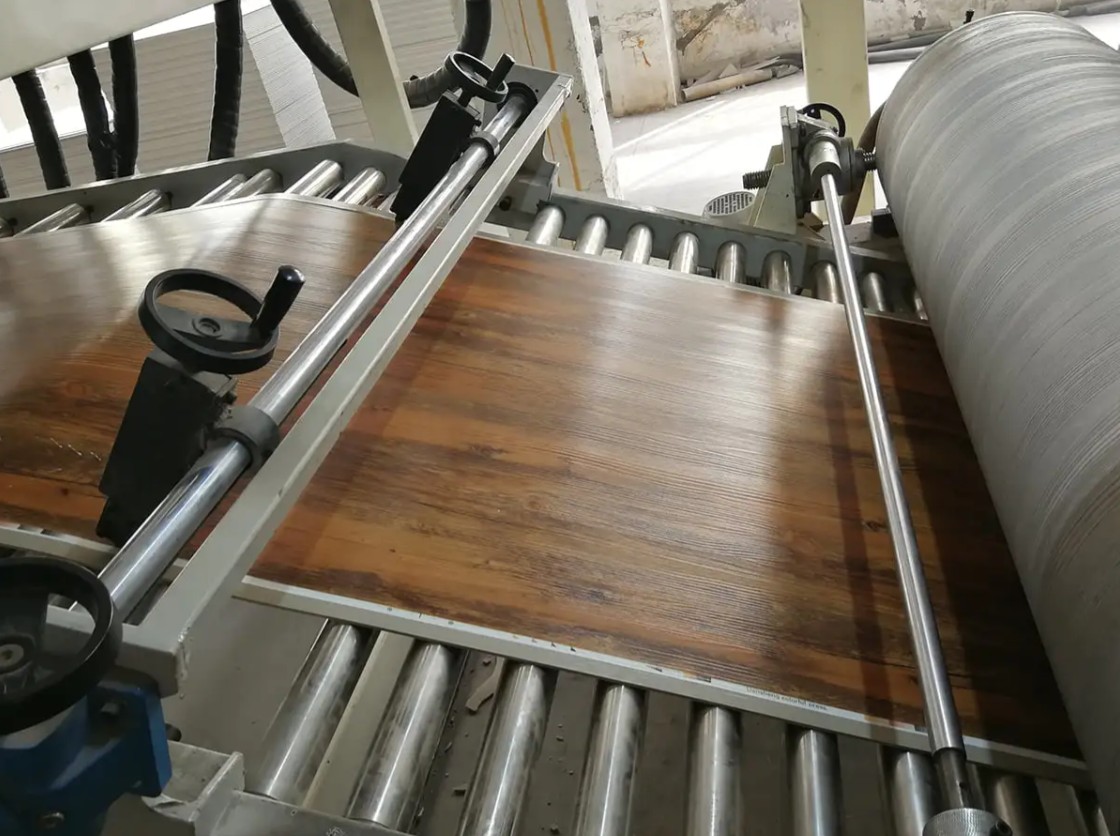
 PUR 코팅 및 필름 라미닛 라인 PUR 코팅 및 라미네이팅 라인은 주로 장식필름, 보호필름, 기능성 필름 등 다양한 기능성 필름의 고강도 라미네이션에 사용됩니다. 제품보기 →
A2 및 B1 방화 등급 알루미늄 복합 패널 생산의 경우 일반적으로 코팅 단계와 복합 단계가 함께 지정됩니다. 코어 등급, 접착 필름 및 코팅 시스템이 체인을 형성하고 가장 약한 링크가 테스트 보고서가 지원할 수 있는 화재 성능을 설정합니다.
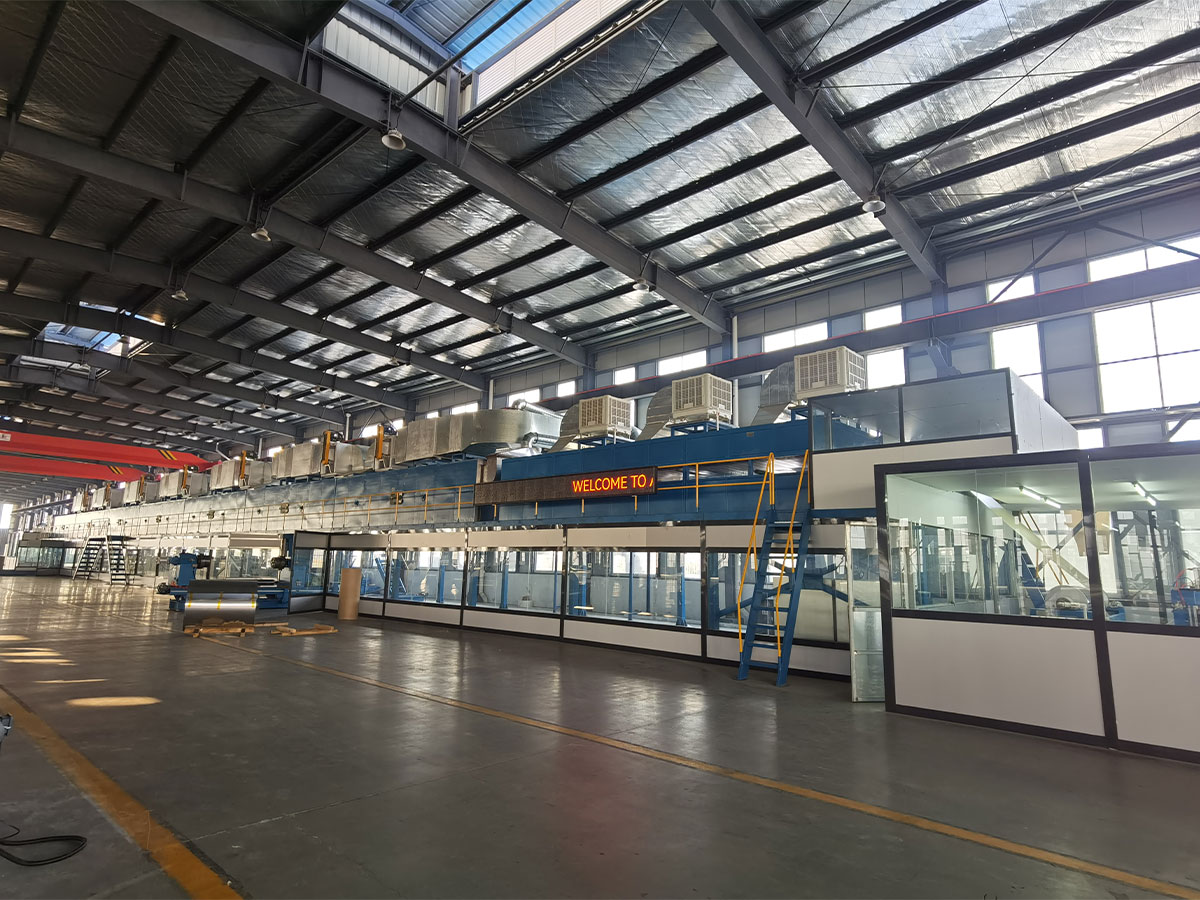
 A2 금속복합패널 생산 라인 2012년에는 Cl 생산을 위해 특별히 설계된 2세대 연속 적층 라인인 A2 금속 복합 패널 생산 라인을 독자적으로 개발했습니다. 제품보기 →
SPC 바닥재, PVC 및 PU 가죽 또는 연속 섬유 강화 열가소성 복합재를 사용하는 공장도 다양한 기판을 사용하여 동일한 논리에 직면합니다. 코팅 또는 적층 장치, 인장 섹션 및 다운스트림 엠보싱 장비는 별도의 제품으로 조립하기보다는 하나의 라인으로 설계해야 합니다.
약속하기 전 조달 확인
이러한 수표에는 몇 주가 소요되며 일반적으로 비용보다 훨씬 더 많은 비용을 절약할 수 있습니다.
- 자체 두께 범위에 걸쳐 빌더 기준선 또는 파트너 공장에서 자체 기판을 실행하십시오.
- 어떤 매개변수가 보장되고 승인 중에 각 매개변수가 어떻게 측정되는지 문의하십시오.
- 롤러 재연삭 간격 및 펌프 씰을 포함한 예비 부품 목록을 확인하십시오.
- 소프트 롤러는 연마재 표면에서 몇 달 안에 크라운을 잃기 때문에 롤러 경도와 표면 처리를 확인하십시오.
- 제공해야 하는 바닥 하중, 기초 요구 사항 및 유틸리티 연결을 확인하십시오.
- 인계 후 설치, 시운전, 운영자 교육 및 지원 조치에 동의합니다.
일반적인 실패 지점과 이를 방지하는 방법
- 가장자리 두께 드리프트: 일반적으로 펌프가 아닌 롤러 크라운, 닙 압력 또는 코팅 점도. 중앙이 아닌 전체 너비를 측정하세요.
- 오렌지 필 및 흐름 불량: 용매 균형, 코팅 온도 및 첫 번째 오븐 구역의 램프를 확인하십시오.
- 굽힘 후 접착력 손실: 일반적으로 전처리 잔류물과 결합된 과소경화 또는 과잉경화 문제입니다.
- 줄무늬 및 긁힘: 가이드 롤러 마모, 웹 장력이 잘못되었거나 롤러에 코팅이 묻어 있음.
- 적층 필름 아래의 기포: 기판의 습기, 과도한 접착제 코팅 중량 또는 불안정한 닙 압력.
모든 코일의 코팅 중량, 최고 금속 온도 및 장력을 기록하는 것은 공장에서 유지할 수 있는 가장 저렴한 진단 도구입니다. 결함이 나타나면 일반적으로 어떤 매개변수가 먼저 이동했는지 로그에 표시됩니다.
전체 라인을 이해하는 빌더 선택
코팅 장비는 카탈로그 품목이 아닌 시스템입니다. 전처리, 도포, 경화, 인장 및 다운스트림 처리는 동일한 기질과 동일한 생산 목표에 맞춰 크기를 조정해야 합니다. 복합 패널 라인, 필름 라미네이션 장치, 엠보싱 기계 및 레벨링 장비도 공급하는 건설업체는 대부분의 시운전 지연이 발생하는 이들 간의 인터페이스를 해결하는 데 사용됩니다. 또한 동일한 공급업체가 귀하의 재료에 대해 시험을 실시하고 강철을 절단하기 전에 사양을 조정할 수 있는 경우에도 도움이 됩니다.
금속 코일 코팅 라인의 생산 장점 기계 브로셔가 아닌 처리량 및 스크랩 수로 표시되므로 설치 용량 대신 교대당 측정된 출력을 요청하세요.
코팅 라인은 제안서에 인쇄된 속도가 아닌 공장에서 나오는 코일로 판단됩니다. 가격을 논의하기 전에 기판 범위, 코팅 두께 공차, 최고 금속 온도 창 및 승인 방법을 수정하십시오. 이를 토대로 인용문을 비교하면 중요한 차이점이 눈에 띄게 됩니다.
새로운 코팅, 라미네이션 또는 복합 패널 라인을 계획 중이고 자체 재료에 대해 사양을 검토하려는 경우, 기판 세부 정보와 목표 출력을 엔지니어링 팀에 보냅니다. 허용오차가 적힌 라인 구성을 요청하세요.