
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

압출 블로운 필름은 포장, 농업 및 산업 응용 분야에 사용되는 플라스틱 필름을 생산하는 데 널리 사용되는 방법입니다. 이 공정은 균형 잡힌 기계 방향과 횡방향 강도, 우수한 밀봉성 및 광학적 선명도를 갖춘 연속 관형 필름을 생성하기 때문에 선호됩니다. 블로운 필름 라인을 지정하거나 다운스트림 변환 작업을 계획하는 경우 핵심 메커니즘, 장비 구성 및 재료 동작을 이해하면 비용이 많이 드는 불일치를 방지하는 데 도움이 됩니다. 이 기사에서는 블로운 필름 압출의 작동 방식, 중요한 변수, 다운스트림 라미네이션이 필름 성능을 확장할 수 있는 방법에 대해 설명합니다.
압출 블로운 필름의 작동 원리
블로운 필름 압출은 호퍼에 공급되는 폴리머 펠렛으로 시작됩니다. 가열된 배럴 내부의 회전 스크류는 폴리머를 녹이고, 혼합하고, 운반합니다. 용융물은 필터를 통과하여 오염 물질을 제거한 다음 환형(원형) 다이로 들어갑니다. 용융물이 다이에서 빠져나오면서 벽이 두꺼운 튜브가 형성됩니다. 다이 중앙을 통해 공기가 유입되어 튜브가 버블로 팽창합니다. 기포는 위쪽으로 끌어당겨지면서 공기 링에 의해 냉각됩니다. 상단의 붕괴 롤러는 기포를 레이플랫 필름으로 평평하게 만든 다음 롤로 감습니다.
- 공급 및 용융: 펠릿이 압출기로 들어갑니다. 열과 전단력은 이를 균질한 용융물로 변환합니다.
- 여과: 스크린 팩이나 연속 필터는 젤과 이물질을 제거합니다.
- 다이 압출: 용융물은 나선형 맨드릴이나 유사한 다이를 통해 흘러 균일한 튜브를 형성합니다.
- 기포 팽창: 내부 공기 압력으로 인해 튜브가 팽창합니다. 외부 공기 링이 냉각됩니다.
- 붕괴 및 감기: 가이드 롤이 버블을 붕괴시킵니다. 필요한 경우 필름을 찢어서 감습니다.
최종 기포 직경과 다이 직경의 비율인 팽창비(BUR)는 일반적으로 1.5~4.0 범위입니다. 필름이 굳어지는 프로스트 라인 높이는 결정화도와 광학 특성에 영향을 미칩니다. 이 두 변수는 강도, 헤이즈 및 출력의 균형을 맞추기 위해 조정됩니다.
일반적인 블로운 필름 구성
단일 레이어 라인은 단순한 필름의 경우 여전히 비용 효율적이지만, 까다로운 응용 분야에서는 다층 공압출이 표준이 되었습니다. 아래 표에는 일반적인 구성이 요약되어 있습니다.
| 구성 | 일반적인 레이어 구조 | 주요 이점 |
|---|---|---|
| 단층 | 압출기 1개 | 최저 비용, 간단한 조작으로 범용 가방 및 라이너에 적합 |
| ABA(3층) | 압출기 2개, 하나는 공유 | 낮은 재료비로 강도와 장벽이 향상되었습니다. 외부 층은 처녀 수지일 수 있습니다 |
| 5층 | 3~5개의 압출기 | 장벽, 밀봉 및 인성 층의 정밀한 제어; 식품 포장 및 의료용 필름에 사용 |
| 미니 블로운 필름 | 컴팩트한 단일 또는 다층 | 실험실 및 소규모 배치 생산; 재료 시험을 위한 빠른 전환 |
구성 선택은 필요한 장벽, 강성, 밀봉 동작 및 예산에 따라 달라집니다. 레이어가 많을수록 유연성이 추가되지만 다이 설계, 에어 링 제어 및 유지 관리가 복잡해집니다.
블로운 필름 압출에 사용되는 재료
수지 선택은 다른 어떤 단일 요소보다 필름 성능을 결정합니다. 일반적인 등급은 다음과 같습니다:
- LDPE: 우수한 용융 강도, 용이한 가공, 적당한 투명도.
- LLDPE: 더 높은 인성과 내천공성; 종종 LDPE와 혼합됩니다.
- HDPE: 높은 강성과 수분 장벽; 박막, 봉지에 사용됩니다.
- mLLDPE: 더 얇은 두께에서도 우수한 강도와 밀봉성을 제공합니다.
- EVA: 저온에서 유연성과 밀봉성이 향상되었습니다.
- 이오노머 및 특수 공중합체: 식품 포장에 탁월한 내유성 및 내유성.
마찰, 차단 및 분해를 제어하기 위해 미끄럼제, 블록 방지제, 항산화제 등의 첨가제가 수지에 혼합되는 경우가 많습니다. 다층 필름의 경우 각 층은 목표 특성 균형을 달성하기 위해 서로 다른 수지를 사용할 수 있습니다.
필름 품질에 영향을 미치는 중요한 공정 변수
작업자는 일관된 필름 품질을 유지하기 위해 여러 변수를 조정합니다. 작은 편차로 인해 두께 변화, 젤 또는 주름이 발생할 수 있습니다.
- 팽창비(BUR): BUR이 높을수록 횡단 강도가 증가하지만 기포 안정성이 감소할 수 있습니다.
- FLH(프로스트 라인 높이): FLH가 낮을수록 선명도가 향상되지만 인열 강도가 감소할 수 있습니다.
- 냉각 속도: 냉각 속도가 빨라지면 결정성이 감소하여 인성과 투명성이 향상됩니다.
- 이륙 속도: 원하는 두께와 출력의 균형을 맞춥니다. 너무 높으면 드로우 공진이 발생할 수 있습니다.
- 다이 갭 및 온도: 용융 압력과 필름 균일성에 영향을 미칩니다.
- 내부 버블 냉각(IBC): 고속 라인의 출력을 높이고 버블을 안정화합니다.
스캐너로 두께를 모니터링하고 에어링 형상을 조정하는 것은 현대 라인의 표준 관행입니다. 폐쇄 루프 제어가 없으면 두께 변화가 ±10%를 초과하여 수지를 낭비하고 다운스트림 변환 문제를 일으킬 수 있습니다.
블로운 필름의 응용
블로운 필름은 다양한 두께, 투명도 및 강도 요구 사항에 맞게 맞춤화할 수 있기 때문에 다양한 산업 분야에서 사용됩니다.
- 포장: 캐리어 백, 라이너, 식품 랩, 라미네이팅 필름.
- 농업: 온실 필름, 사일리지 백, 뿌리 덮개 필름.
- 의료: 멸균 차단 필름, IV 백.
- 건축: 수증기 장벽, 임시 인클로저.
- 산업용: 표면 보호 필름, 스트레치 필름.
이러한 응용 프로그램 중 다수에는 추가 변환 단계가 필요합니다. 인쇄, 슬리팅 및 라미네이션은 기본 블로운 필름을 고성능 포장 구조로 변환합니다.
블로운 필름부터 라미네이션, 코팅까지
블로운 필름은 다층 구조에서 기재 또는 밀봉층 역할을 하는 경우가 많습니다. 차단 특성, 인쇄 품질 또는 기계적 강도를 추가하기 위해 변환기는 필름을 다른 재료로 적층합니다. 용제형, 무용제형, 수성형 접착제 등이 사용되지만 PUR(폴리우레탄 반응성) 라미네이션은 성능과 환경에 미치는 영향이 낮다는 점에서 주목을 받고 있습니다.
귀하의 작업이 필름 생산에서 유연한 포장으로 이동하는 경우 PUR 및 필름 라미네이션 라인이 필요할 수 있습니다. 이 라인은 풀기, 접착제 도포, 건조 또는 경화, 되감기를 하나의 연속 공정으로 결합합니다.
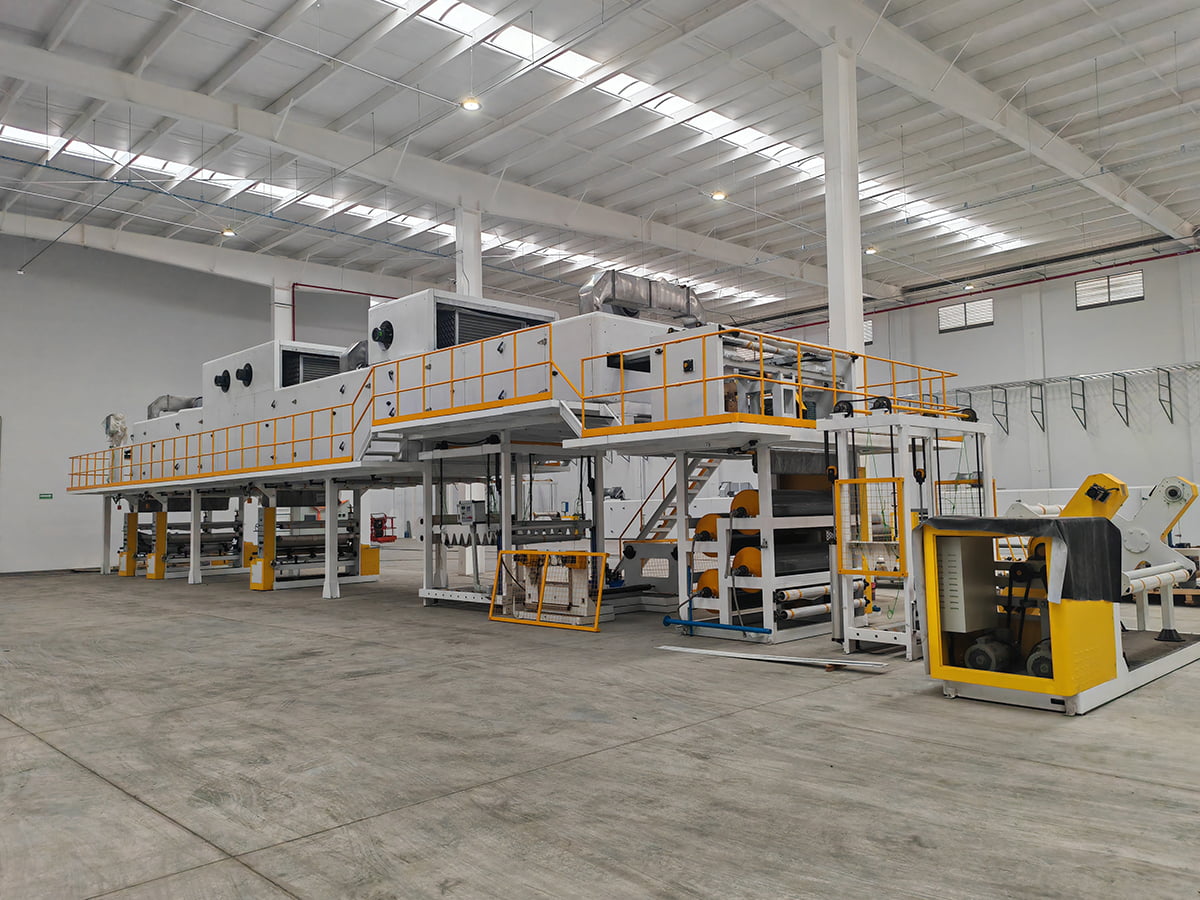
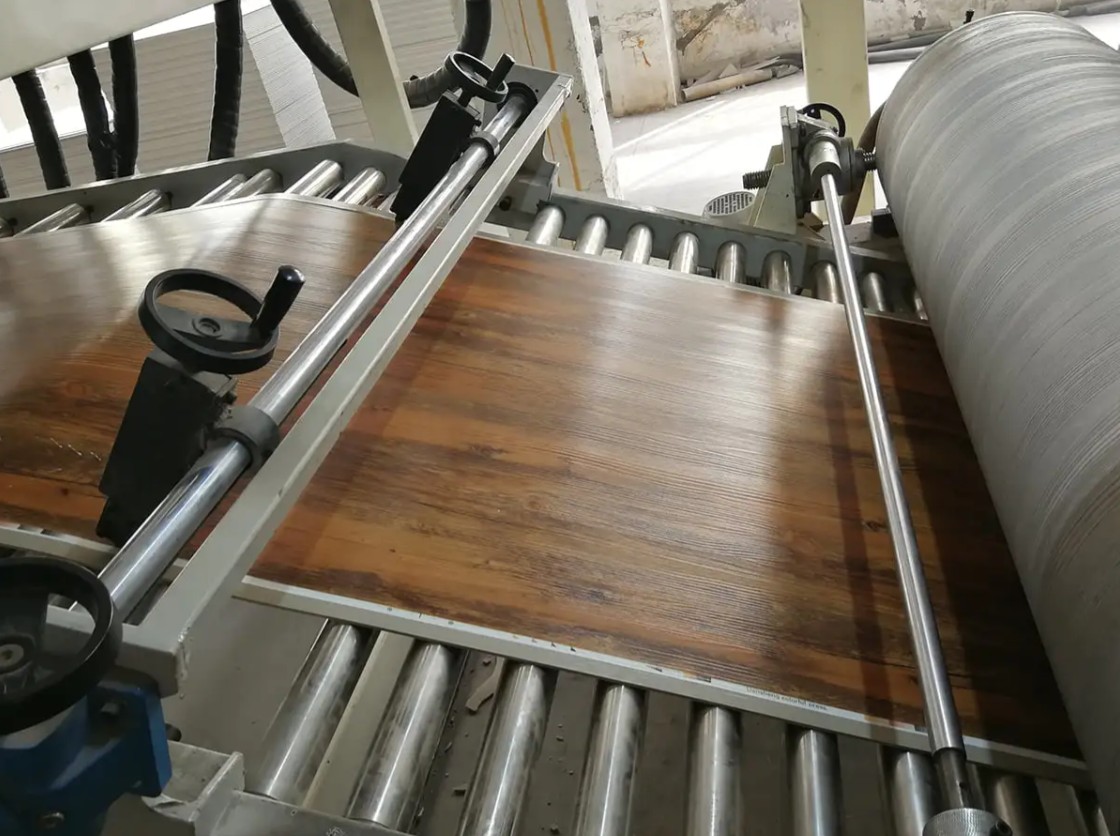
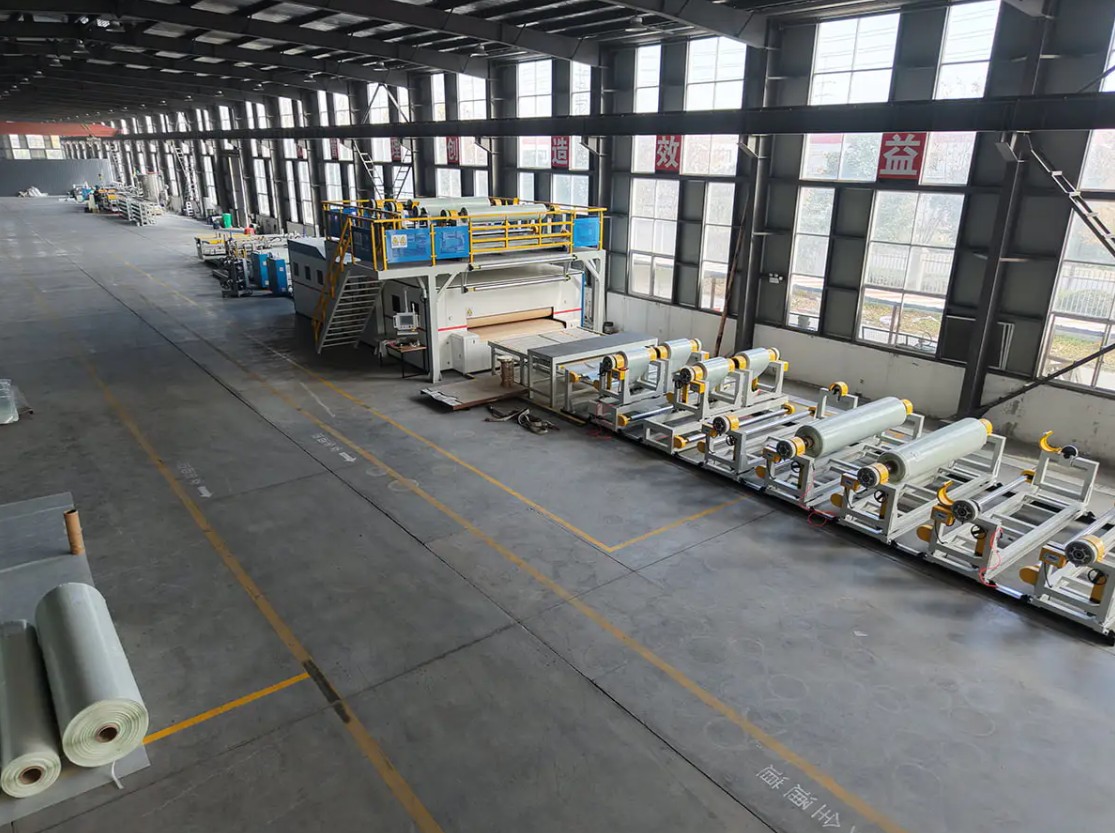
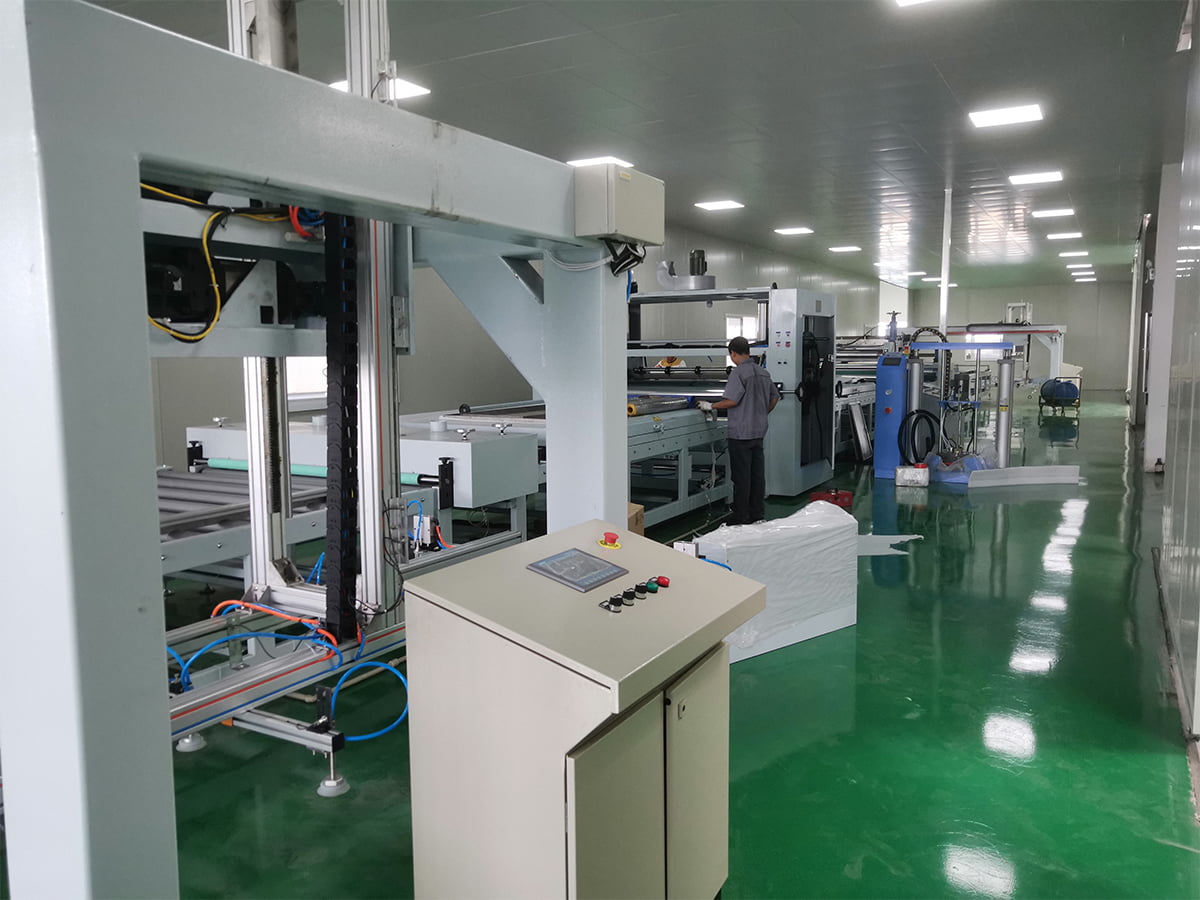 PUR 코팅 및 필름 라미네이션 라인 내구성 있는 패널 필름 라미네이션을 위해 이 PUR 라인은 습기 경화 접착제를 사용하여 장식, 보호 또는 기능성 필름을 금속, 플라스틱, 목재 또는 유리에 접착합니다. 제품보기 →
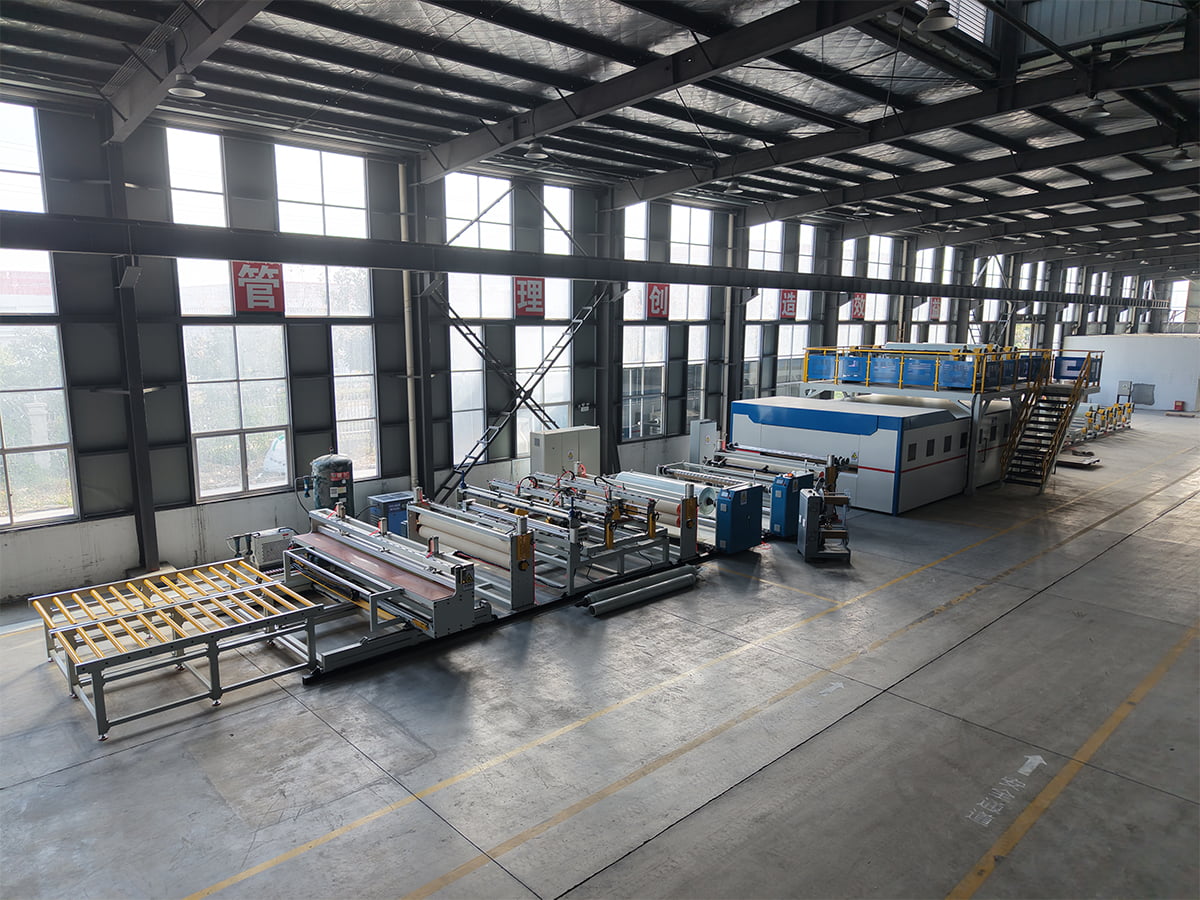
단순한 구조의 경우 전용 필름 라미네이션 생산 라인에서 열, 접착제 또는 압출 코팅을 사용하여 두 개 이상의 필름을 접착할 수 있습니다. 선택은 접착제 유형, 속도, 인쇄물 너비에 따라 달라집니다.
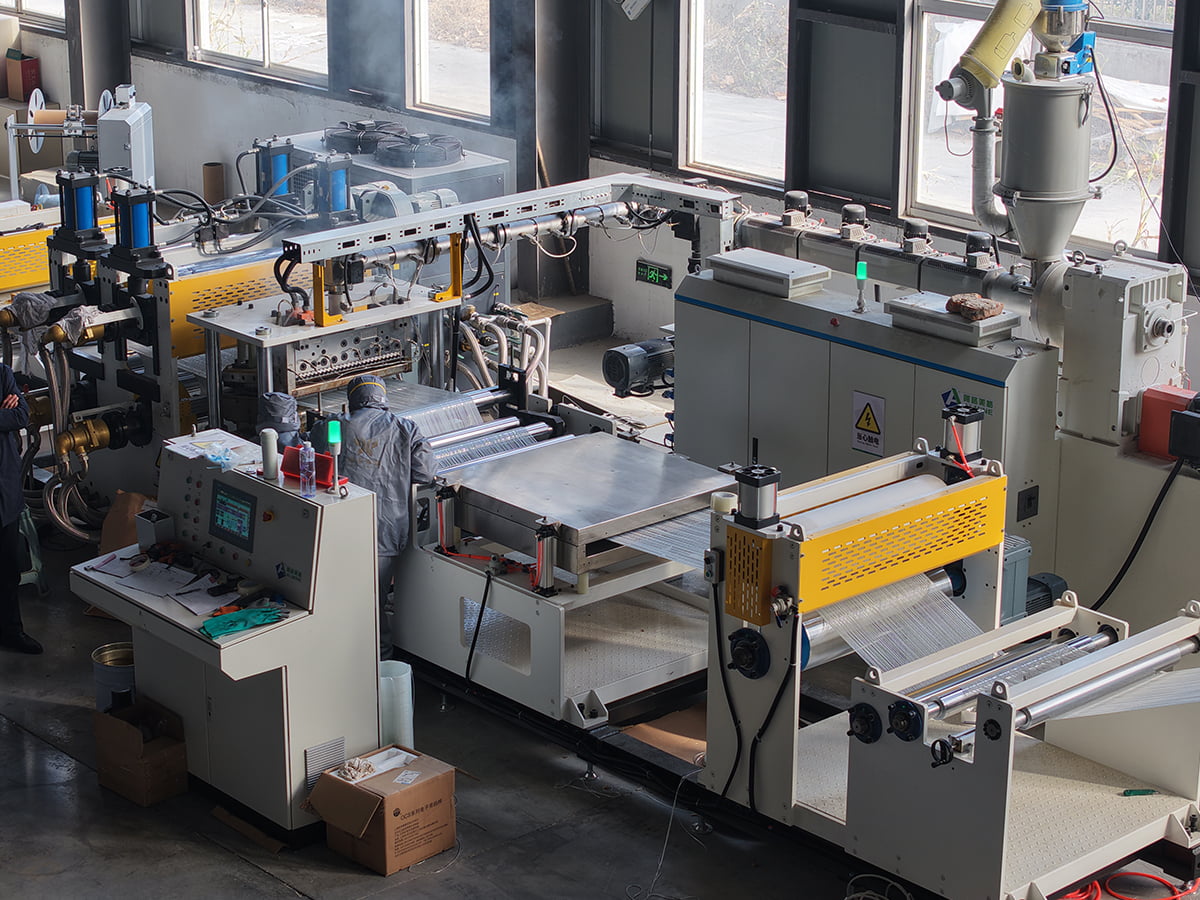
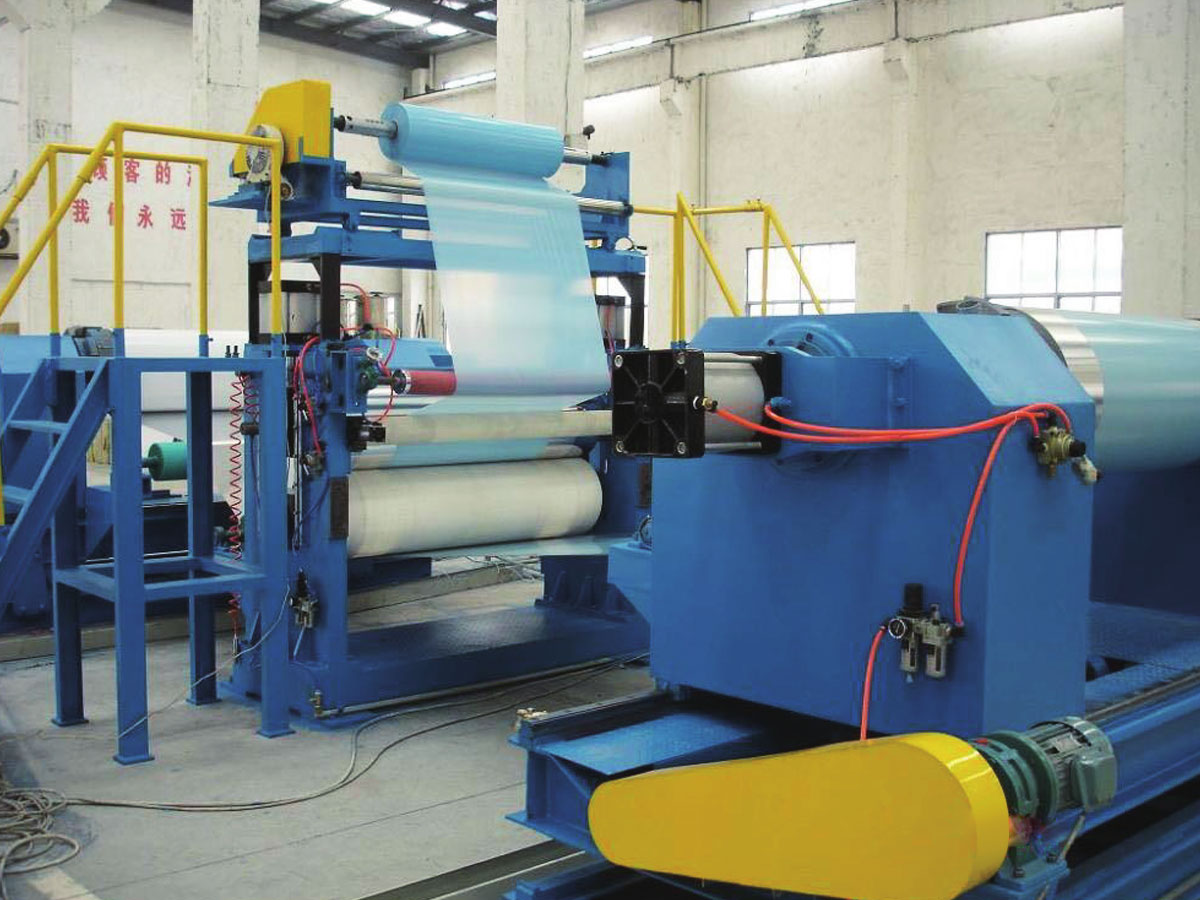 필름 적층 생산 라인 간단한 보호 필름 구조를 위해 PE, PET 및 기능성 필름을 금속, 유리, 플라스틱 및 전자 가공물에 정밀한 장력 및 적층 제어로 적용하는 라인입니다. 제품보기 →
뛰어난 인장 특성을 지닌 블로운 필름은 적층 결합이 약하거나 접착제가 호환되지 않는 경우 여전히 실패할 수 있기 때문에 이러한 하위 단계는 매우 중요합니다. 필름 표면 에너지, 접착 화학, 라인 장력을 일치시키는 것은 장비 사양의 일부입니다.
블로운 필름 및 다운스트림 라인에 대한 구매 고려 사항
블로운 필름 라인을 평가할 때는 실행하려는 수지와 달성해야 하는 필름 특성부터 시작하십시오. 출력 속도, 필름 폭, 레이어 수 및 두께 범위는 기본 장비 범위를 정의합니다. 주요 질문은 다음과 같습니다.
- 필요한 최대 및 최소 두께는 얼마이며 너비는 얼마입니까?
- 높은 수준의 LLDPE 또는 mLLDPE를 실행하시겠습니까? 이를 위해서는 다양한 나사 설계와 냉각 용량이 필요합니다.
- 인쇄나 라미네이션을 위해 코로나 처리 등 인라인 표면 처리가 필요합니까?
- 어느 수준의 두께 공차가 허용됩니까? 폐쇄 루프 측정은 비용을 추가하지만 낭비를 줄입니다.
- 라인이 다운스트림 라미네이션, 인쇄 또는 백 제조 장비와 어떻게 통합됩니까?
다운스트림 라미네이션의 경우 접착제 유형, 경화 요구 사항 및 기판 장력 제어를 고려하십시오. 분당 50미터의 속도로 잘 작동하는 라인은 건조 또는 경화 섹션의 크기가 작을 경우 분당 200미터에서 어려움을 겪을 수 있습니다. 예비 부품 가용성 및 현지 서비스 지원도 총 소유 비용에 영향을 미칩니다.
제품 로드맵에 복합 패널, PVC 라미네이트 또는 특수 필름이 포함되어 있는 경우 여러 복합 공정에 대한 경험이 있는 공급업체가 고립된 장비 결정을 피하는 데 도움을 줄 수 있습니다. 예를 들어, 금속 복합 패널 라인과 필름 라미네이션 라인을 구축하는 회사는 기판 처리, 장력 및 열 이력이 어떻게 상호 작용하는지 이해합니다.
결론
압출 취입 필름은 다양한 특성을 지닌 플라스틱 필름을 생산하기 위한 안정적이고 적응 가능한 공정으로 남아 있습니다. 성공은 수지, 다이 설계, 냉각 및 다운스트림 변환 간의 상호 작용을 이해하는 데 달려 있습니다. 올바른 라인 구성을 지정하고 BUR 및 서리 라인 높이와 같은 중요한 변수를 제어함으로써 일관된 품질을 달성하고 낭비를 줄일 수 있습니다. 응용 분야에 라미네이션, 코팅 또는 복합 구조가 필요한 경우 올바른 다운스트림 장비를 통합하는 것이 블로운 필름 라인 자체만큼 중요합니다. 여러 복합 프로세스에 대한 경험이 있는 파트너가 이러한 연결을 효율적으로 만드는 데 도움을 줄 수 있습니다.